Ngôn ngữ :
Xốp Định Hình
Tấm Xốp
Xốp Khối
Xốp Đóng Gói
Lõi Xốp EPS Cho Tấm Panel
13 Tháng 11, 2026
Hàng mẫu mang đi hội chợ, triển lãm có thể chỉ là vài chiếc, có khi là mẫu làm tay trước khi sản xuất loạt, với mặt hoàn thiện được làm kỹ hơn hàng thường. Trong vài ngày, mẫu có thể được mở ra để trưng bày, đóng lại cuối buổi, mở ra cho khách xem, rồi đóng lại để chở về hoặc chuyển tới một khách hàng. Người đóng gói lúc đó là nhân viên gian hàng, không phải công nhân đóng gói.
Bao bì cho tình huống này khác bộ xốp đúc cho hàng loạt. Bài nêu cách chọn xốp, cách giữ mặt hoàn thiện và cách thiết kế để mẫu về nguyên vẹn sau một chuyến khứ hồi. Bài không bàn quy định của ban tổ chức hay thủ tục hải quan cụ thể.
| Tình huống | Phương án xốp | Lưu ý |
|---|---|---|
| Mẫu làm tay, chưa có khuôn xốp | Xốp cắt từ khối theo kích thước mẫu: tấm cắt, cắt dây nhiệt, cắt theo biên dạng | Cần mẫu thật hoặc bản vẽ có kích thước để đo |
| Sản phẩm đã có bộ xốp đúc cho hàng loạt | Dùng bộ xốp có sẵn, thêm lớp bảo vệ mặt hoàn thiện | Kiểm mẫu trưng bày có khác hàng loạt không |
| Nhiều món nhỏ trong một thùng | Nhiều lớp tấm xốp cắt, mỗi món một ô riêng, có tấm ngăn giữa các tầng | Các món không được chạm nhau |
| Mẫu lớn hoặc nặng | Khối, tấm xốp kê đỡ trong thùng gỗ hoặc khung | Xốp đỡ ở vùng chịu lực của mẫu, không đỡ ở chi tiết nhô |
Xốp cắt có giới hạn so với xốp đúc: mặt cắt lộ hạt, dây nhiệt không khoét được hốc kín một phía nên khoang có hốc phải ghép từ nhiều miếng, và độ đồng đều giữa các chiếc phụ thuộc cách cắt. Với vài chiếc hàng mẫu, các giới hạn này có thể chấp nhận được. Các phương án khi số lượng chưa đủ để làm khuôn được so sánh trong bài xốp định hình số lượng ít.
Vết trầy trên mặt bóng có thể đến từ hạt cứng kẹt giữa xốp và sản phẩm, từ cọ xát lặp lại khi rung lắc, hoặc từ mảnh vụn xốp lăn trong khoang. Ba nguyên tắc:
Cơ chế gây trầy và cách xử lý theo từng loại bề mặt có trong bài chống trầy mặt bóng khi dùng xốp định hình.
Thứ tự chuẩn bị gợi ý: có mẫu hoàn thiện hoặc bản vẽ, đo và cắt xốp, đóng thử rồi mở thử vài lần, chụp ảnh trạng thái đóng gói, sau đó mới đóng thùng ngoài và ghi nhãn. Bao bì cho hàng bảo hành, sửa chữa cũng gặp bài toán người không chuyên phải đóng lại đúng; xem bài xốp định hình cho hàng bảo hành, sửa chữa, hoàn trả.
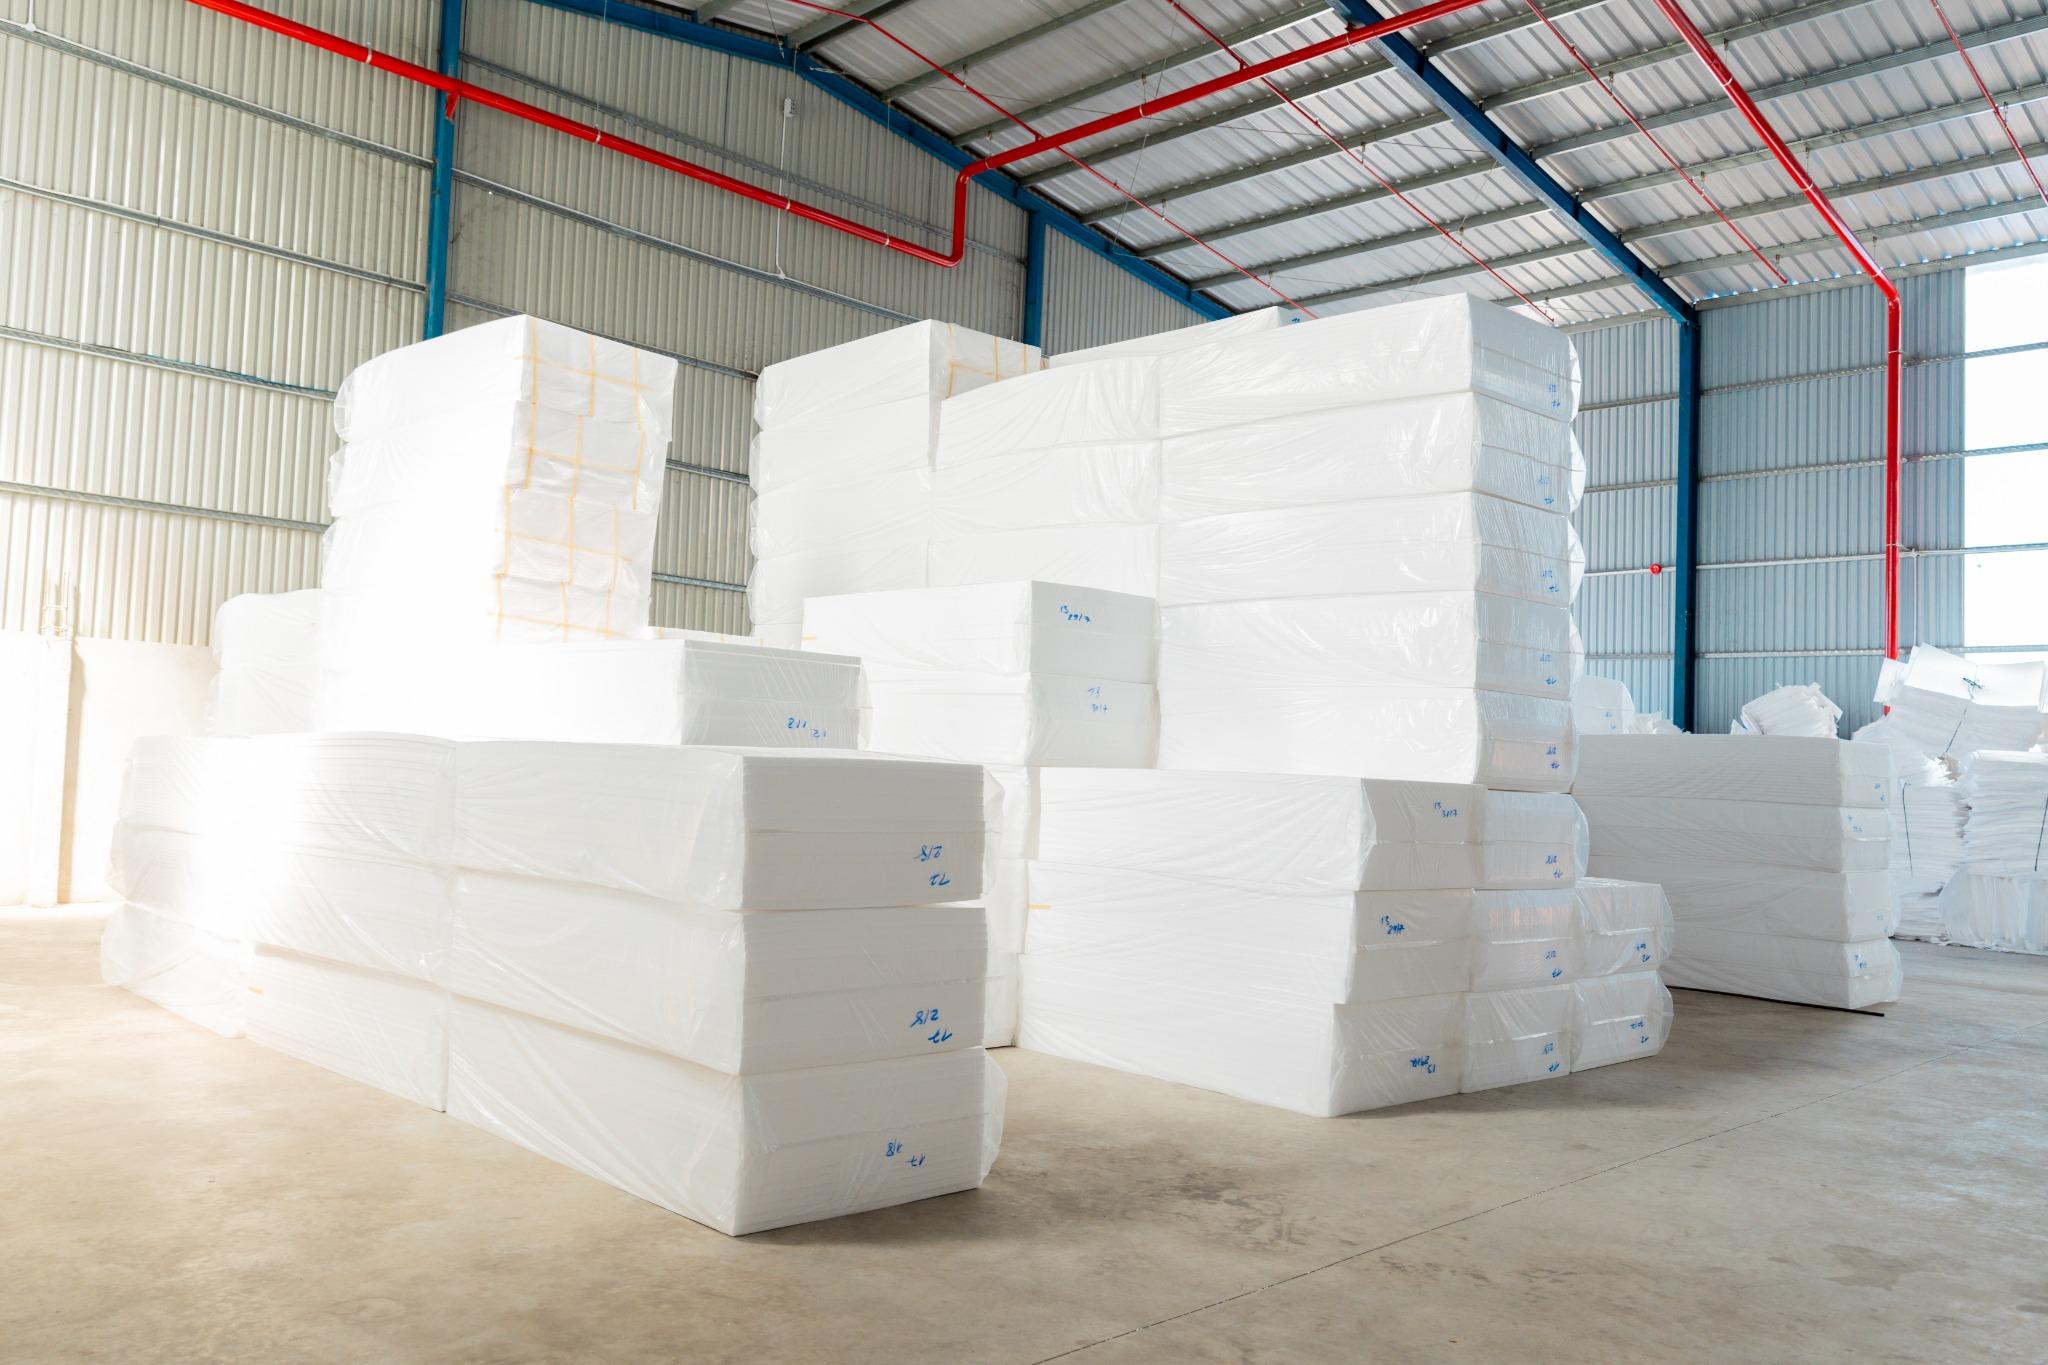
Mốp Xốp Minh Phát sản xuất xốp EPS tại nhà máy ở phường Bến Cát, TP.HCM (địa bàn Bình Dương cũ): xốp định hình đúc theo khuôn, xốp khối, tấm xốp cắt theo quy cách bằng cắt dây nhiệt và cắt profile. Với hàng mẫu số lượng ít, xốp cắt từ khối theo kích thước mẫu là một phương án, số lượng và cách cắt được trao đổi theo từng yêu cầu; xem trang tấm xốp bao bì đóng gói cắt theo yêu cầu. Minh Phát không sản xuất thùng gỗ, thùng carton hay pallet.
Gửi bản vẽ hoặc ảnh/mẫu sản phẩm, kích thước, tỷ trọng nếu đã biết, số lượng mỗi đợt, địa chỉ giao và ngày cần hàng qua trang liên hệ để Minh Phát tư vấn. Với hàng mẫu, ghi kèm mặt nào cần giữ không trầy, số lần dự kiến mở ra đóng vào và mẫu có đi nước ngoài hay không.
Các tin khác
13 Tháng 11, 2026
13 Tháng 11, 2026
13 Tháng 11, 2026
13 Tháng 11, 2026
13 Tháng 11, 2026
13 Tháng 11, 2026