Ngôn ngữ :
Xốp Định Hình
Tấm Xốp
Xốp Khối
Xốp Đóng Gói
Lõi Xốp EPS Cho Tấm Panel
27 Tháng 09, 2026
Một tình huống quen thuộc: nhà máy đo chi tiết xốp định hình ngay tại xưởng, đạt. Vài ngày sau, phòng QA của khách hàng đo lại cùng lô đó, thấy một số kích thước nhỏ hơn và cho rằng hàng sai bản vẽ. Không ai đo sai. Hai bên đo cùng một chi tiết ở hai thời điểm khác nhau, và xốp EPS vừa ra khuôn chưa phải là chi tiết đã ổn định.
Bài này giải thích hiện tượng co ngót sau khuôn một cách dễ dùng cho phòng QA và kỹ sư bao bì, và đề xuất cách hai bên chốt điều kiện đo để không phải tranh luận mỗi khi có lô mới.
Trong khuôn, hạt EPS được hơi nước làm nở tiếp và dính vào nhau. Khi chi tiết vừa được lấy ra, nó còn ấm, các ô kín bên trong còn chứa hơi nước và một phần chất tạo xốp, bề mặt còn ẩm. Trong những giờ đầu sau đó, ba việc diễn ra cùng lúc: chi tiết nguội đi, hơi nước trong ô ngưng lại và thoát dần ra ngoài, còn không khí từ môi trường khuếch tán dần vào trong ô.
Hệ quả là kích thước chi tiết trôi dần trong giai đoạn đầu rồi chậm lại và ổn định. Xu hướng chung là co lại so với lúc vừa ra khuôn. Tốc độ và mức độ phụ thuộc tỷ trọng, độ dày thành, điều kiện đúc và môi trường lưu kho, nên không có một con số dùng chung cho mọi chi tiết.
Đo ngay tại chuyền là đo một chi tiết còn đang thay đổi. Đo ở kho khách sau vài ngày là đo chi tiết đã gần ổn định. Chưa kể hai bên có thể dùng dụng cụ khác nhau, đo ở vị trí khác nhau, và ép thước vào bề mặt xốp với lực khác nhau. Với vật liệu mềm như EPS, chỉ riêng lực ép của thước cặp cũng làm lệch kết quả.
Vì vậy câu hỏi đúng không phải "ai đo sai", mà là "hai bên đã thống nhất đo lúc nào, ở đâu, bằng gì chưa". Nếu chưa, mọi lô hàng đều có thể trở thành tranh chấp. Các tiêu chí dung sai và cách đo được bàn trong bài quy cách, dung sai xốp định hình và tiêu chuẩn nghiệm thu.
Tỷ trọng. Tỷ trọng khác nhau cho hành vi khác nhau sau khuôn, và cùng một khuôn chạy hai tỷ trọng sẽ cho kích thước ổn định khác nhau. Vì vậy đổi tỷ trọng là phải kiểm lại kích thước.
Độ dày thành và hình dạng. Thành dày giữ ẩm lâu hơn thành mỏng. Chi tiết có vùng dày, vùng mỏng xen kẽ sẽ khô không đều.
Điều kiện đúc. Thời gian cấp hơi, làm nguội và hút chân không ảnh hưởng tới lượng ẩm còn lại khi ra khuôn.
Môi trường lưu kho. Kho nóng, thông thoáng làm chi tiết khô nhanh; kho ẩm, bí làm quá trình kéo dài.
| Tình huống | Nguyên nhân thường gặp | Cách xử lý |
|---|---|---|
| Xưởng đo đạt, kho khách đo hụt | Hai bên đo ở hai thời điểm khác nhau | Chốt thời điểm đo sau khi ổn định, ghi vào tiêu chí nghiệm thu |
| Chi tiết dài bị cong sau vài ngày | Khô không đều giữa hai mặt hoặc giữa vùng dày, vùng mỏng | Xếp để hai mặt cùng thoáng, xem lại độ dày thành trên bản vẽ |
| Lắp vào sản phẩm bị chật ở lô đầu, vừa ở lô sau | Lô đầu được lắp khi chi tiết còn mới ra khuôn | Thử lắp bằng chi tiết đã ổn định trước khi đánh giá độ khít |
| Thùng carton ẩm, có mùi | Chi tiết còn ẩm được đóng kín ngay sau khuôn | Để chi tiết khô ráo trước khi đóng bao kín |
| Đổi tỷ trọng, kích thước lệch | Hành vi sau khuôn khác theo tỷ trọng | Duyệt lại mẫu đầu khi đổi tỷ trọng |
Co ngót đều ở mọi phía chỉ làm chi tiết nhỏ lại. Co ngót không đều mới làm nó cong. Điều này hay xảy ra với chi tiết dài và mỏng như thanh nẹp, tấm lót dài, hoặc chi tiết có một mặt phẳng lớn và mặt kia nhiều gân: mặt thoáng khô nhanh hơn mặt bị che, và chi tiết cong về phía khô trước.
Cách xếp chi tiết sau khuôn vì vậy quan trọng. Xếp chồng khít ngay khi còn ẩm, hoặc úp một mặt xuống nền, là tạo điều kiện cho cong vênh. Xếp để hai mặt cùng thoáng, không đè vật nặng lên chi tiết mảnh, sẽ giữ chi tiết phẳng hơn. Nếu một chi tiết cứ cong dù đã xếp đúng, nên xem lại thiết kế, vì độ dày thành chênh lệch quá lớn là nguyên nhân gốc.
Người làm khuôn EPS không làm lòng khuôn đúng bằng kích thước cuối cùng của chi tiết. Họ cộng thêm phần bù co ngót dựa trên kinh nghiệm với từng tỷ trọng và từng dạng chi tiết. Đó là một lý do khuôn mới luôn cần mẫu đầu để kiểm lại: phần bù được tính trước, nhưng phải được xác nhận trên chi tiết thật đã ổn định.
Khi duyệt mẫu đầu, nên đo trên chi tiết đã qua giai đoạn ổn định, lắp thử vào sản phẩm thật, và giữ lại một mẫu đối chứng có ký tên của hai bên. Cách làm được trình bày trong bài kiểm tra mẫu đầu chuyền xốp định hình. Nếu bạn đang ở giai đoạn đặt khuôn, bài đặt làm khuôn xốp định hình theo bản vẽ nói thêm về trình tự từ bản vẽ đến mẫu.
Để co ngót không thành chuyện tranh cãi, hai bên nên ghi vào tiêu chí nghiệm thu mấy điểm sau. Thời điểm đo: sau bao lâu kể từ khi ra khuôn, hoặc đo khi chi tiết đã đạt trạng thái ổn định mà hai bên thống nhất. Điều kiện môi trường khi đo. Vị trí đo cụ thể trên bản vẽ, đánh số. Dụng cụ đo và cách đo, ví dụ dùng dưỡng kiểm hoặc đo không ép thước vào bề mặt. Và mẫu đối chứng đã ký.
Khi các điểm đó đã có trên giấy, một lô hàng đo hụt sẽ được xử lý bằng dữ liệu, không bằng cảm tính. Chi tiết còn ẩm cũng không nên được đóng kín ngay sau khuôn, vì hơi ẩm thoát ra sẽ đọng lại trong bao và làm mềm thùng carton, một chuyện bàn kỹ trong bài hơi ẩm trong container xuất khẩu.
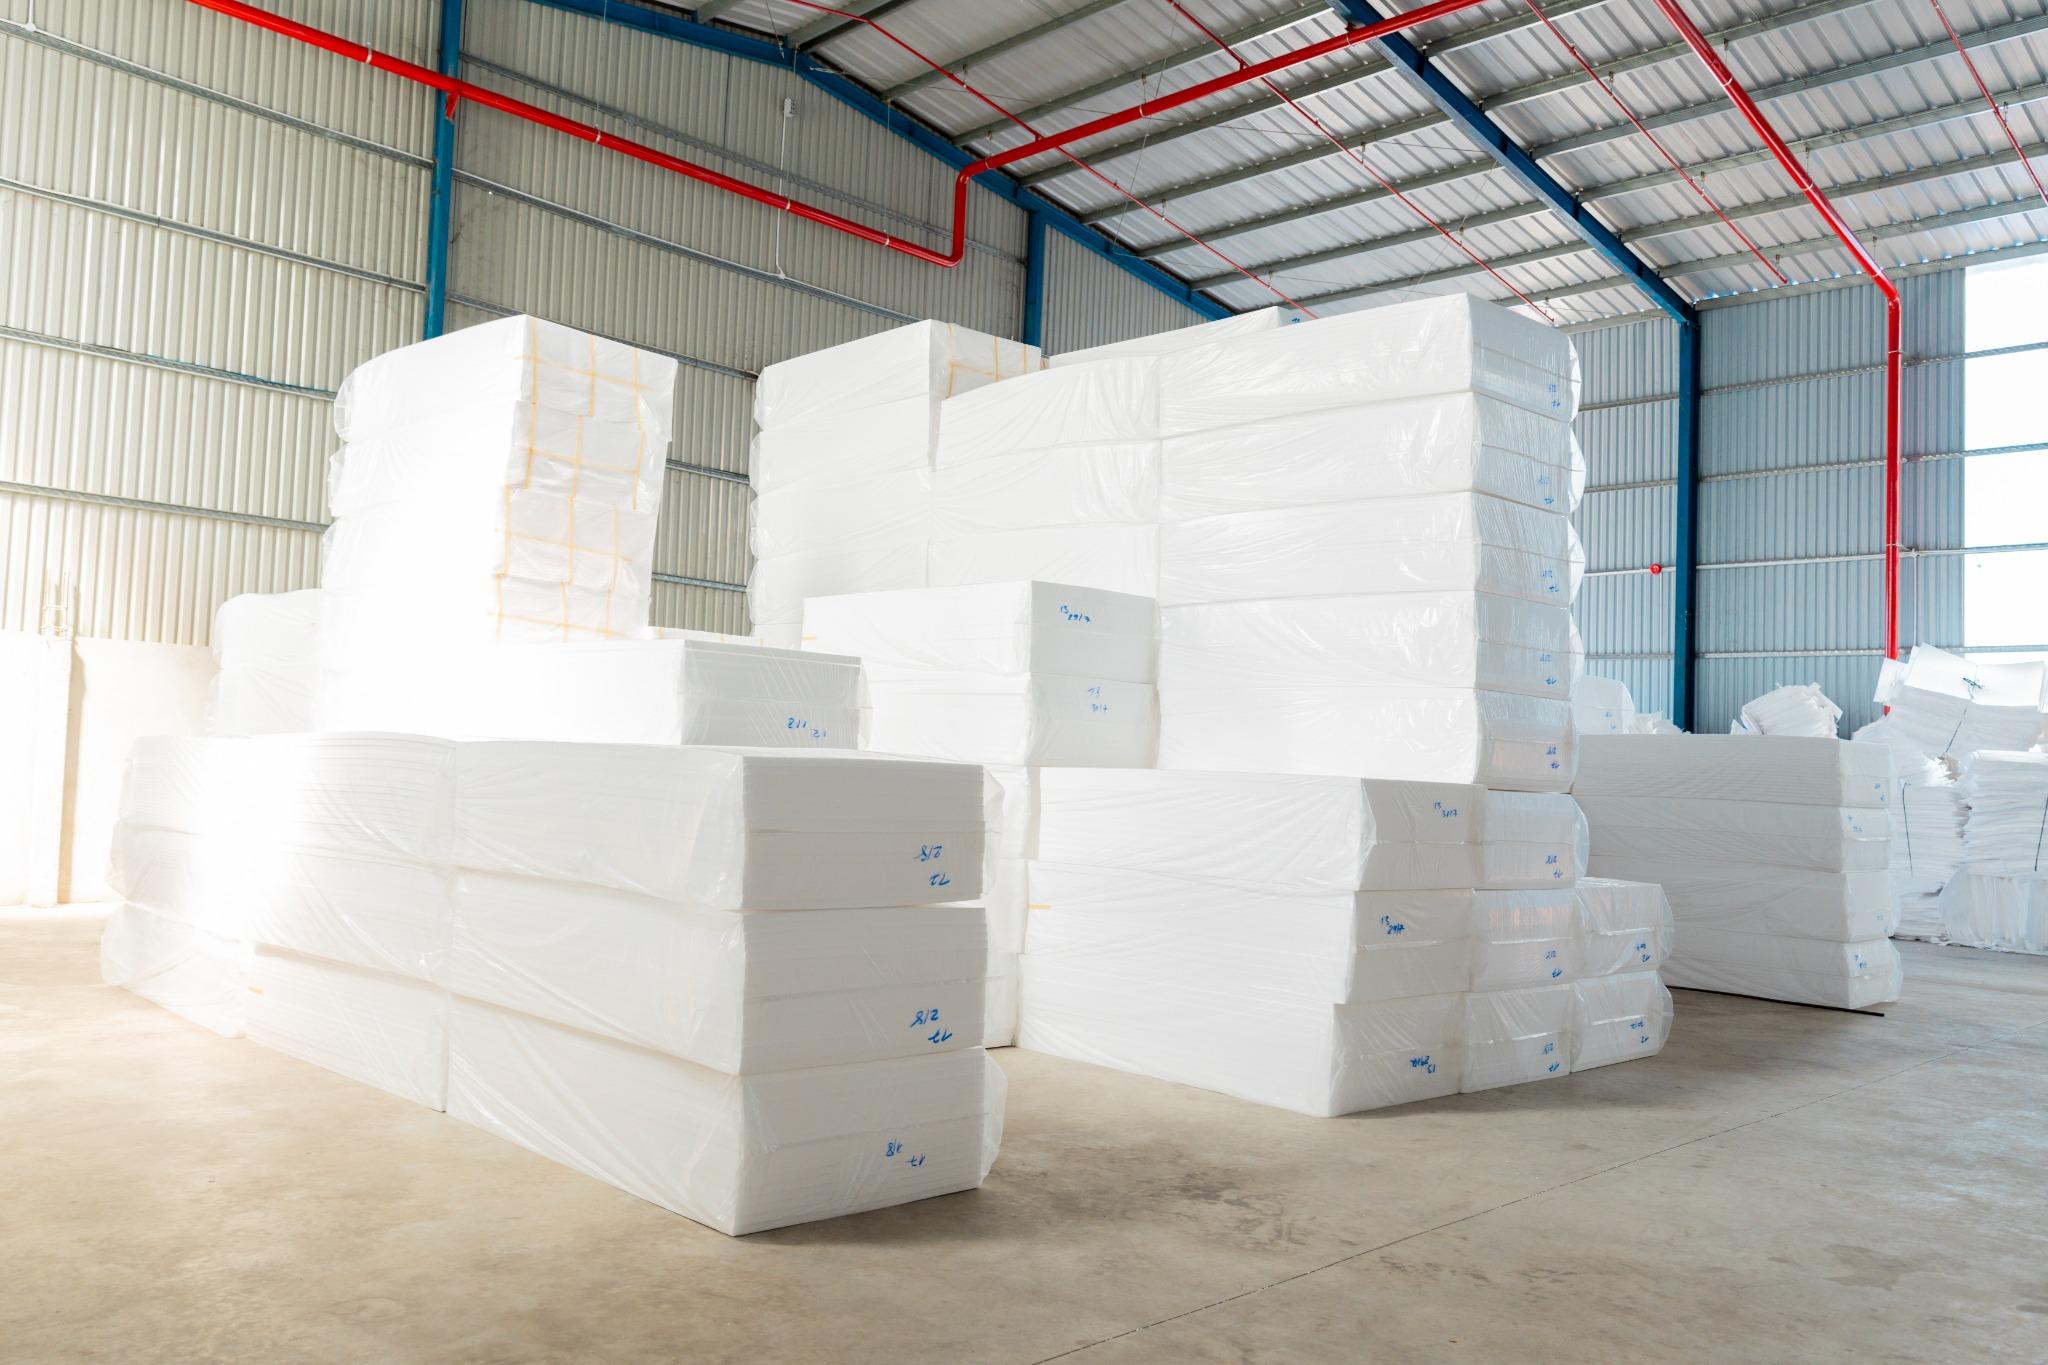
Chi tiết đã ổn định kích thước khi rời nhà máy vẫn có thể biến dạng trong kho của khách hàng nếu điều kiện lưu kho không phù hợp. EPS mềm dần khi bị nung nóng kéo dài, nên những bao xốp để sát mái tôn giữa mùa nắng, gần lò sấy hay cạnh đường ống nóng có thể bị cong hoặc co thêm. Chi tiết mảnh và dài chịu ảnh hưởng này rõ nhất.
Ba thói quen đơn giản giữ chi tiết đúng kích thước tới lúc lên chuyền: xếp bao xốp ở nơi thoáng, không nắng chiếu trực tiếp và xa nguồn nhiệt; không đè vật nặng lên bao chứa chi tiết mảnh; và dùng theo thứ tự nhập trước xuất trước để không có lô nào nằm kho quá lâu. Khi nhận lô đầu tiên của một chi tiết mới, nên đo lại vài mẫu theo đúng điều kiện đo đã thống nhất, để có số liệu gốc cho những lần so sánh sau.
Nhà máy tại Bàu Bàng, Bình Dương đúc xốp định hình EPS theo bản vẽ, với hơn 30 năm trong nghề. Kỹ sư khuôn tính phần bù co ngót khi làm khuôn, duyệt mẫu đầu trên chi tiết đã ổn định, và sẵn sàng ghi điều kiện đo vào tiêu chí nghiệm thu cùng khách hàng. Hàng của nhà máy đã đi theo tiêu chuẩn của khách hàng xuất khẩu Nhật Bản, nơi độ chính xác kích thước được kiểm rất kỹ.
Nếu bạn đang gặp tình trạng đo lệch giữa hai bên, gửi bản vẽ, vị trí đo và kết quả đo của cả hai phía về blueskyhuynhhuynh@gmail.com để kỹ sư xem và đề xuất cách chốt điều kiện đo. Bài lỗi ngoại quan xốp định hình bàn thêm các lỗi bề mặt thường bị nhầm với lỗi kích thước.
Các tin khác
20 Tháng 10, 2026
20 Tháng 10, 2026
20 Tháng 10, 2026
20 Tháng 10, 2026
20 Tháng 10, 2026
20 Tháng 10, 2026