Ngôn ngữ :
Xốp Định Hình
Tấm Xốp
Xốp Khối
Xốp Đóng Gói
Lõi Xốp EPS Cho Tấm Panel
01 Tháng 11, 2026
Khi xin báo giá khuôn xốp định hình, người mua đôi khi nhận hai báo giá chênh nhau rất xa cho cùng một chi tiết. Một bên báo phí khuôn thấp, đơn giá cao; bên kia báo phí khuôn cao, đơn giá thấp. Nhiều khi khác biệt không nằm ở tay nghề hay lợi nhuận, mà ở một thông số ít được ghi rõ: khuôn có mấy lòng, tức mỗi lần đúc ra bao nhiêu chi tiết.
Bài này giải thích khuôn một lòng và khuôn nhiều lòng khác nhau ở đâu, các yếu tố phải đánh đổi, và một cách tính bằng công thức chữ để bên mua tự kiểm xem số lòng được đề xuất có hợp với sản lượng năm của mình không.
Lòng khuôn là khoang tạo ra một chi tiết. Khuôn một lòng cho một chi tiết mỗi lần đúc. Khuôn n lòng cho n chi tiết mỗi lần đúc, trong cùng một chu kỳ máy. Các lòng có thể giống nhau, ví dụ bốn miếng góc giống hệt, hoặc khác nhau, ví dụ nắp trên và đế dưới của cùng một bộ đệm nằm chung một khuôn. Kiểu sau thường được gọi là khuôn bộ: mỗi lần đúc ra đủ một bộ, nhưng hai chi tiết khác hình nên việc chỉnh hơi và làm nguội để cả hai cùng đạt thường khó hơn.
| Yếu tố | Khuôn một lòng | Khuôn nhiều lòng |
|---|---|---|
| Chi phí khuôn | Thấp hơn | Cao hơn, tăng theo số lòng và độ phức tạp |
| Số chi tiết mỗi giờ máy | Ít hơn | Nhiều hơn |
| Phần chi phí máy trên mỗi chi tiết | Cao hơn | Thấp hơn, vì một chu kỳ chia cho nhiều chi tiết |
| Độ đồng đều giữa các chi tiết | Dễ giữ hơn | Phải kiểm từng lòng, vì các lòng nhận hơi và hạt không hoàn toàn giống nhau |
| Kích thước máy cần | Nhỏ hơn | Lớn hơn; bị giới hạn bởi mặt khuôn của máy |
| Sửa khi đổi thiết kế | Sửa một lòng | Phải sửa tất cả các lòng |
Không có phương án đúng cho mọi trường hợp. Số lòng hợp lý phụ thuộc trước hết vào sản lượng, sau đó vào kích thước chi tiết và mức ổn định của thiết kế.
Gọi:
Bước 1, kiểm năng lực: số lần đúc mỗi năm là S = Q / n. Thời gian máy cần là T = Q × t / n. Phương án chỉ khả thi khi T ≤ H. Nếu khuôn một lòng đã cho T lớn hơn H, cần tăng n hoặc làm thêm một khuôn.
Bước 2, so sánh chi phí trên mỗi chi tiết: phần chi phí phụ thuộc vào số lòng là
C(n) = K(n) / (Q × Y) + c × t / n
Số hạng đầu là phí khuôn chia cho tổng số chi tiết trong vòng đời khuôn. Số hạng sau là phần chi phí máy trên mỗi chi tiết. Tính C(n) cho từng phương án được báo, chọn phương án có C(n) nhỏ nhất trong số các phương án khả thi ở bước 1.
Đọc kết quả: khi Q × Y nhỏ, số hạng phí khuôn chiếm phần lớn, nên khuôn ít lòng thường có lợi. Khi Q × Y lớn, số hạng chi phí máy chiếm phần lớn, nên khuôn nhiều lòng thường có lợi. Lưu ý t có thể khác giữa hai phương án, vì khuôn lớn hơn cần nhiều hơi và thời gian làm nguội khác; nhà cung cấp là bên biết t của từng phương án, nên hãy hỏi họ đã dùng giả định nào.
Công thức này không thay cho báo giá, nhưng giúp bên mua hỏi đúng câu: “Với sản lượng năm Q, vì sao đề xuất n lòng?”. Sản lượng năm cũng không đứng yên; nếu mùa cao điểm dồn đơn vào vài tháng, H của những tháng đó mới là giới hạn thật, xem bài kế hoạch đặt xốp định hình mùa cao điểm cuối năm.
Trong khuôn nhiều lòng, lòng gần cửa nạp hạt và đường hơi chính có thể đầy và chín khác với lòng ở xa. Hệ quả có thể là chênh lệch nhỏ về khối lượng, độ kết dính hạt hoặc kích thước giữa các lòng. Vì vậy với khuôn nhiều lòng, bên mua nên yêu cầu:
Những gì cần xem ở lần chạy thử khuôn đầu tiên có trong bài nghiệm thu khuôn xốp định hình mới.
Số lòng tối đa bị chặn bởi mặt khuôn mà máy đúc chứa được, trừ đi khoảng cách giữa các lòng, thành khuôn và đường hơi. Chi tiết lớn có thể chỉ xếp được một lòng. Chi tiết nhỏ như miếng góc có thể xếp được nhiều lòng. Vì khuôn được thiết kế theo máy, một khuôn nhiều lòng làm cho máy lớn chưa chắc lắp được vào máy của nhà cung cấp khác. Điều này nên được nghĩ tới ngay khi đặt khuôn, cùng với các điều khoản về quyền sở hữu khuôn, xem bài đặt làm khuôn xốp định hình theo bản vẽ, mẫu.
| Tình huống | Hướng thường hợp lý |
|---|---|
| Sản phẩm mới, sản lượng chưa chắc | Ít lòng; làm thêm khuôn khi sản lượng đã rõ |
| Thiết kế có thể còn sửa | Ít lòng, vì sửa một lòng rẻ và nhanh hơn sửa nhiều lòng |
| Sản lượng cao, thiết kế ổn định nhiều năm | Nhiều lòng, nếu máy chứa được |
| Bộ trên dưới luôn dùng cùng số lượng | Cân nhắc khuôn bộ, nhưng hỏi kỹ cách giữ cả hai chi tiết cùng đạt |
| Một mã hàng không được phép gián đoạn | Hai khuôn ít lòng thay vì một khuôn nhiều lòng, để còn khuôn chạy khi một khuôn phải bảo trì |
Sản lượng mỗi ca cũng nên khớp với cách giao hàng. Nếu khuôn cho ra đủ hàng cho nhiều chuyến xe mỗi ca nhưng kho bên mua chỉ nhận được một phần, hàng sẽ nằm chờ. Cách tính số bộ mỗi chuyến có trong bài số bộ xốp định hình mỗi chuyến xe.
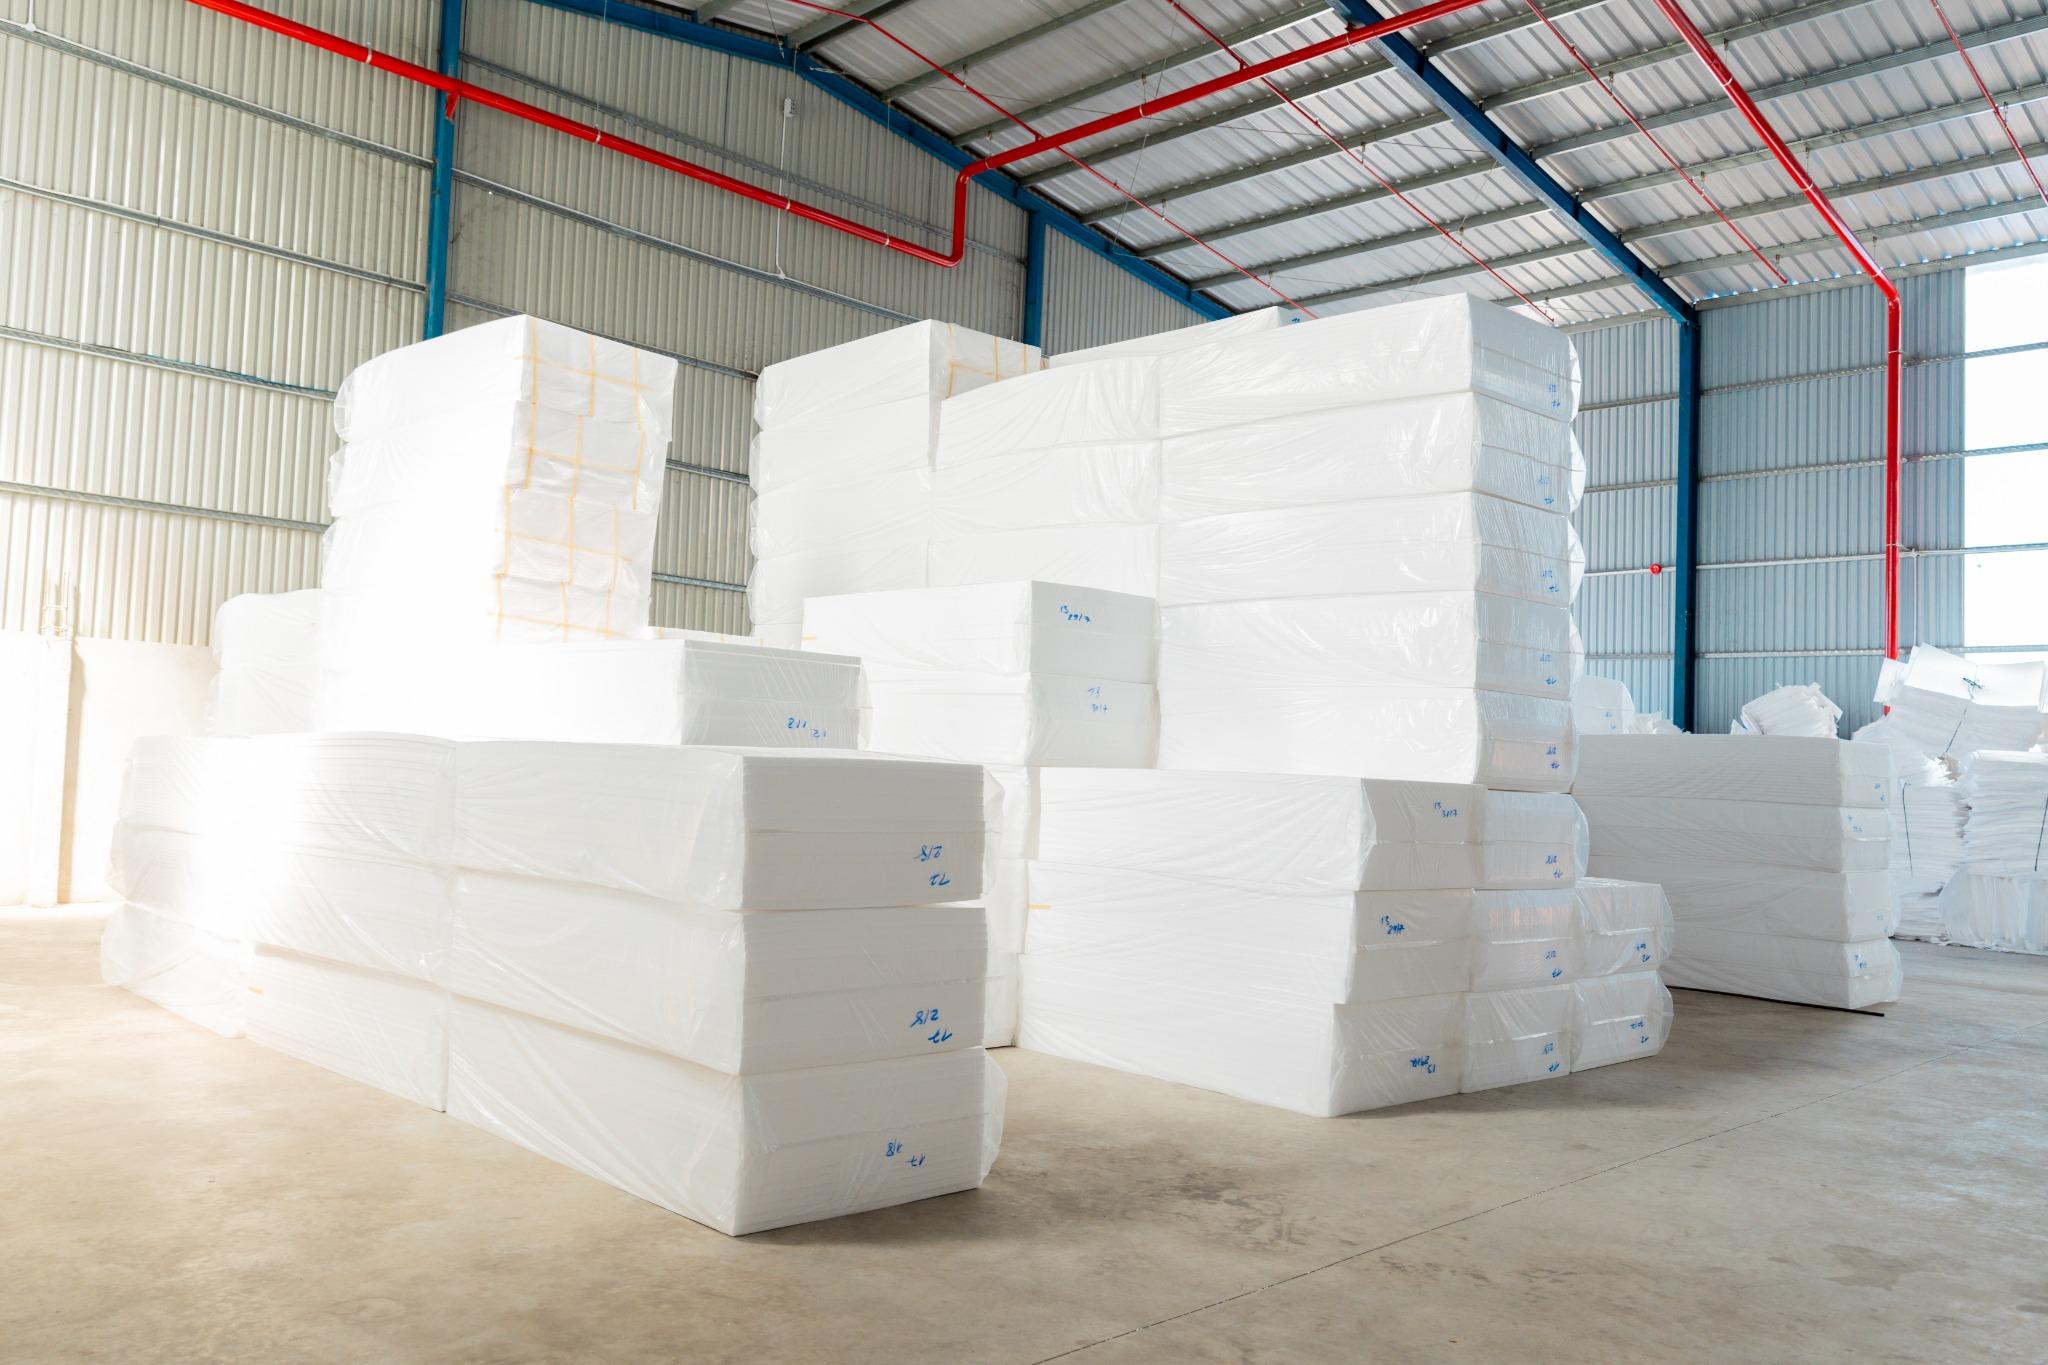
Mốp Xốp Minh Phát có xưởng khuôn riêng tại nhà máy ở phường Bến Cát, TP.HCM (địa bàn Bình Dương cũ). Khi khách gửi yêu cầu khuôn mới, hai bên có thể trao đổi số lòng dựa trên sản lượng dự kiến và kích thước chi tiết. Khách duyệt mẫu trước khi sản xuất hàng loạt. Một số mẫu xốp định hình đã làm có ở trang xốp đóng gói các loại.
Gửi bản vẽ hoặc ảnh/mẫu sản phẩm, kích thước, tỷ trọng nếu đã biết, số lượng mỗi đợt kèm dự kiến sản lượng năm, địa chỉ giao và ngày cần hàng qua trang liên hệ để Minh Phát tư vấn số lòng khuôn phù hợp.
Các tin khác
01 Tháng 11, 2026
01 Tháng 11, 2026
01 Tháng 11, 2026
01 Tháng 11, 2026
01 Tháng 11, 2026
01 Tháng 11, 2026