Ngôn ngữ :
Xốp Định Hình
Tấm Xốp
Xốp Khối
Xốp Đóng Gói
Lõi Xốp EPS Cho Tấm Panel
01 Tháng 11, 2026
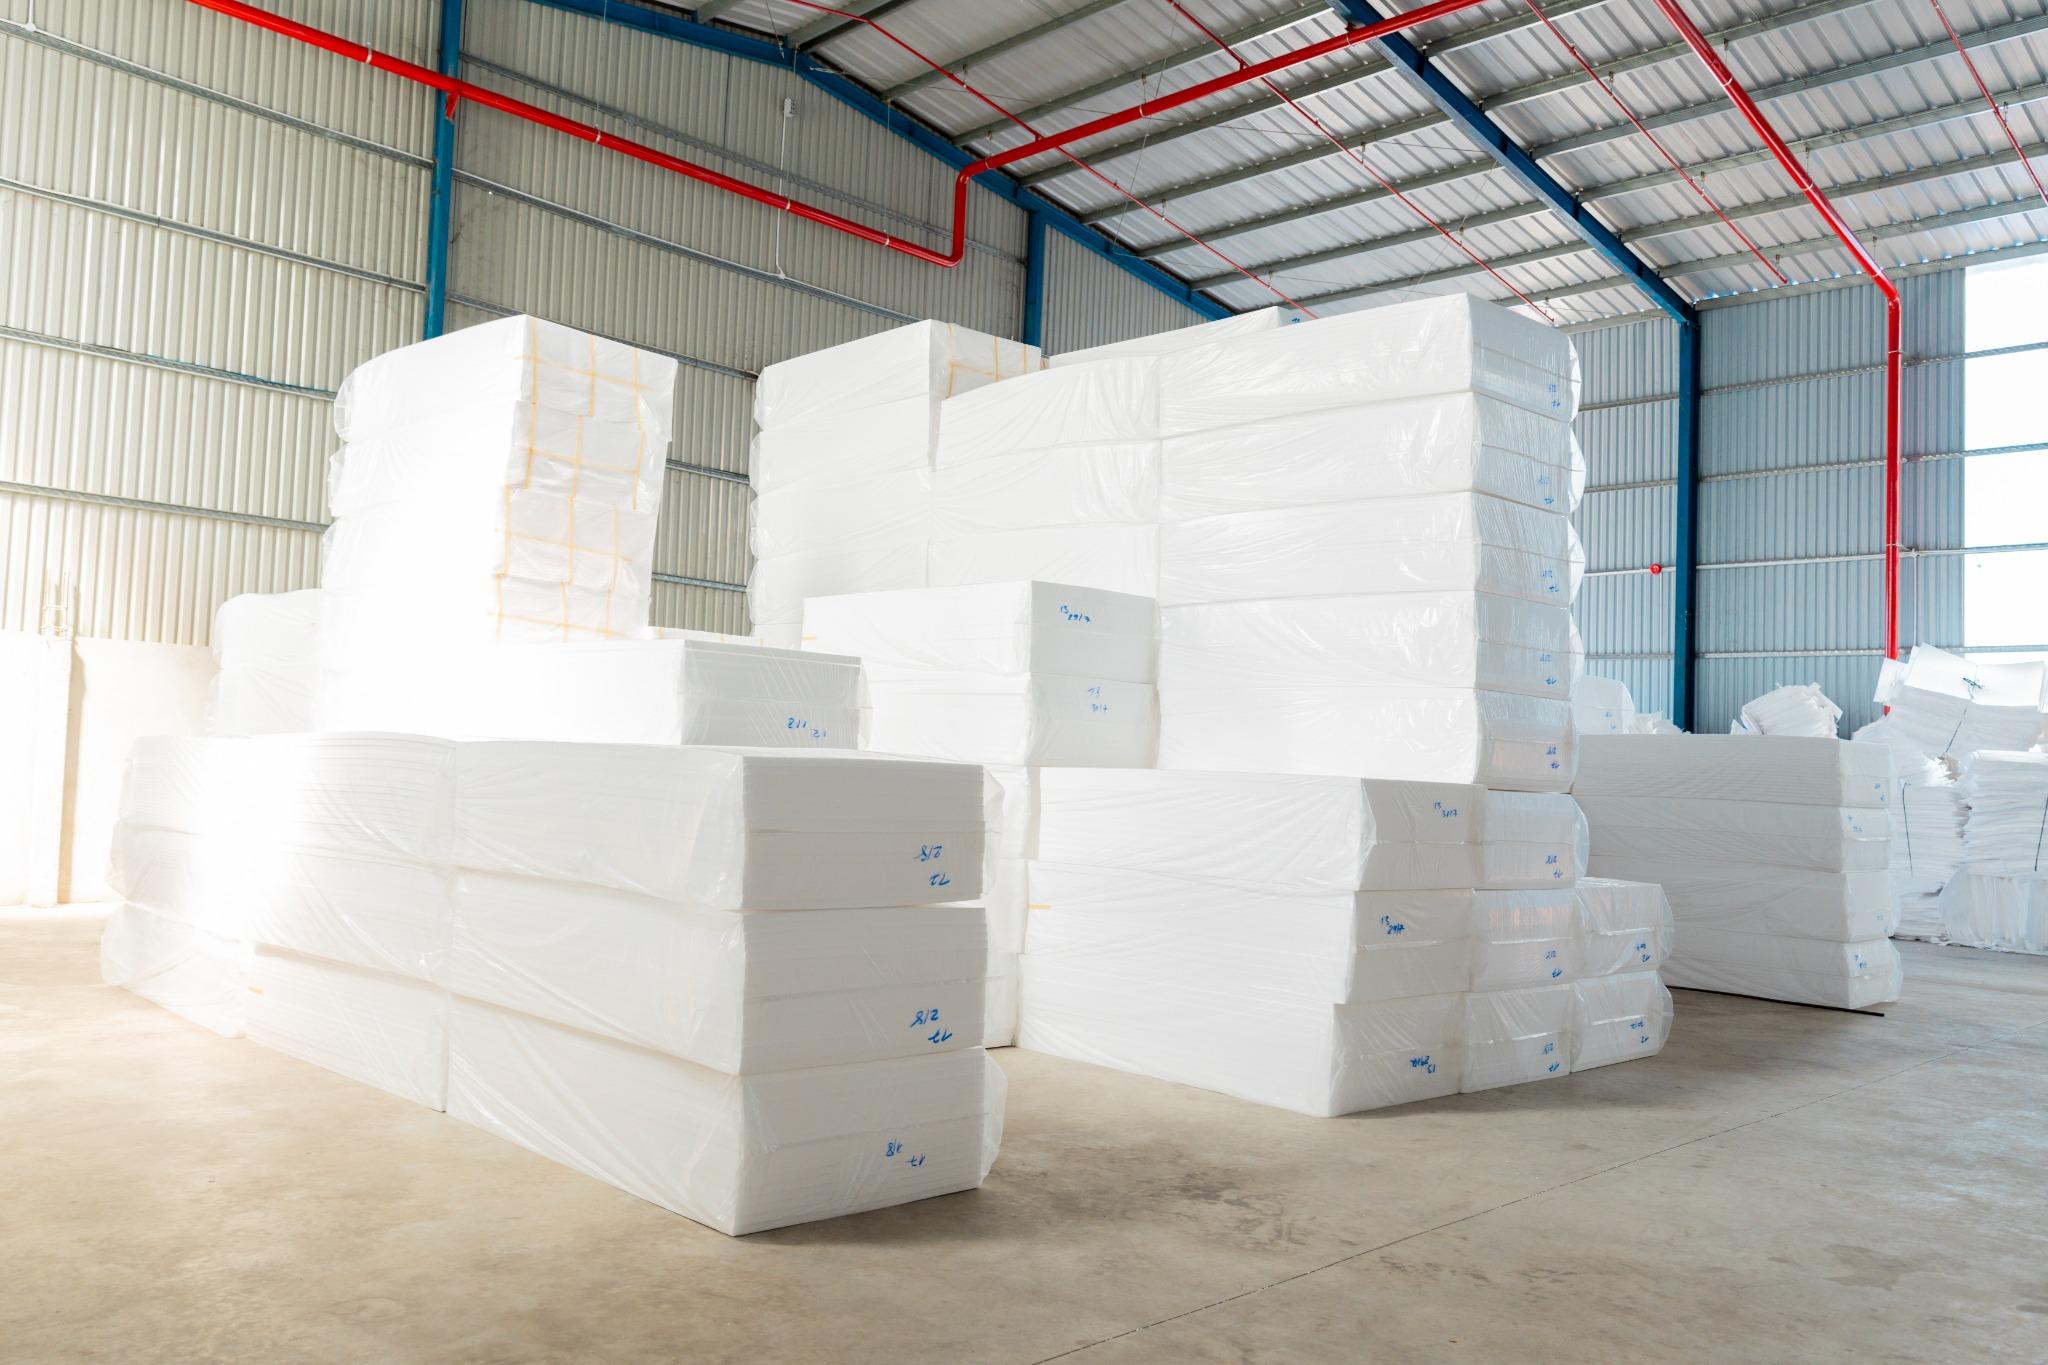
Một bộ xốp định hình cho thiết bị điện máy có thể nhẹ tới mức một người xách được nhiều bộ. Nhưng xếp lên xe, thùng xe đầy rất nhanh trong khi tải trọng còn gần như trống. Với xốp, giới hạn của một chuyến xe là thể tích chứ không phải khối lượng. Vì vậy số bộ xếp được mỗi chuyến là một con số quan trọng: nó quyết định chi phí chở trên mỗi bộ, số chuyến cần cho mỗi đợt hàng và cả chỗ chứa ở kho bên mua.
Bài này đưa ra cách tính số bộ mỗi chuyến bằng công thức chữ, những cách xếp giúp chở được nhiều hơn, và giải thích vì sao với xốp định hình, cước chở là một phần của giá giao tận nơi.
Hàng nặng như sắt thép, xi măng thường làm xe đầy tải trước khi đầy thùng. Xốp EPS thì ngược lại, vì phần lớn thể tích của nó là không khí. Một chuyến xe tốn gần như cùng một khoản chi phí dù chở hàng nặng hay nhẹ, nên với xốp, chi phí chuyến chỉ có thể chia cho số bộ xếp được trong thùng. Xếp được nhiều bộ hơn trong cùng một thùng xe là cách trực tiếp nhất để hạ chi phí chở trên mỗi bộ.
Gọi kích thước lòng thùng xe là dài L, rộng W, cao H. Bộ xốp, hoặc kiện gồm nhiều bộ đã bó hay đóng bao, có kích thước bao ngoài dài a, rộng b, cao c. Ký hiệu ⌊x⌋ là phần nguyên của x.
Khi chưa có quy cách kiện, có thể ước lượng nhanh: B ≈ (L × W × H × e) / V, trong đó V là thể tích bao ngoài của một bộ và e là hệ số lấp đầy, luôn nhỏ hơn 1 vì có khe hở giữa các kiện và phần trống ở nóc thùng. Ước lượng này chỉ để so sánh phương án; số thật phải tính từ kích thước kiện thật hoặc xếp thử.
Một chi tiết xốp có khoang lõm sâu chiếm chỗ trên xe bằng cả hình hộp bao quanh nó, dù phần xốp thật chỉ là lớp vỏ. Vì vậy:
Đây là lý do việc tính số bộ mỗi chuyến nên làm ngay khi thiết kế, chứ không đợi tới lúc giao hàng. Một số hướng giảm khối lượng và thể tích bao bì được bàn trong bài giảm chi phí bao bì xốp định hình mà không giảm bảo vệ.
Với chi tiết hình khay hoặc chữ U, xếp lồng cho chi tiết này lọt một phần vào lòng chi tiết kia. Nếu mỗi chi tiết cao h và bước lồng là p (phần chiều cao tăng thêm khi lồng thêm một chi tiết), thì một chồng m chi tiết cao h + (m − 1) × p thay vì m × h. Bước lồng p càng nhỏ so với h, chồng càng thấp.
| Cách xếp | Dùng được khi | Lưu ý |
|---|---|---|
| Xếp thẳng từng bộ hoặc từng kiện | Mọi chi tiết | Đơn giản nhất, nhưng chở cả phần không khí trong khoang |
| Xếp lồng | Chi tiết hình khay, chữ U, thành có độ nghiêng | Phải thiết kế từ đầu; lồng quá chặt khó tách trên chuyền và dễ trầy mặt |
| Úp cặp | Hai chi tiết đối xứng, như nắp trên và đế dưới | Hai mặt khoang úp vào nhau, cần giữ cho không xô lệch khi chở |
| Ghép đầu đuôi | Chi tiết hình nêm hoặc chữ L | Hai chi tiết ghép ngược chiều thành một khối gần vuông |
| Giao theo bộ hay theo mã | Bộ gồm nhiều chi tiết khác hình | Giao từng mã riêng thường xếp chặt hơn, nhưng kho bên mua phải ghép bộ |
Muốn xếp lồng, chi tiết cần có độ nghiêng thành và không có gân chặn ở vị trí lồng. Những điểm thiết kế cho chuyền đóng gói và xếp lồng có trong bài thiết kế xốp định hình cho chuyền đóng gói.
Với hàng nặng, cước chở là một phần nhỏ so với giá hàng. Với xốp định hình, phần chi phí chở trên mỗi bộ có thể đáng kể so với giá xốp, vì xe đầy theo thể tích. Vì vậy báo giá xốp định hình giao tận nơi thường đã gồm cước, và số bộ mỗi chuyến là một đầu vào của đơn giá. Hệ quả cho bên mua:
Cách so sánh tổng chi phí giữa các báo giá được nói trong bài báo giá xốp định hình OEM: so sánh tổng chi phí trên cùng phạm vi.
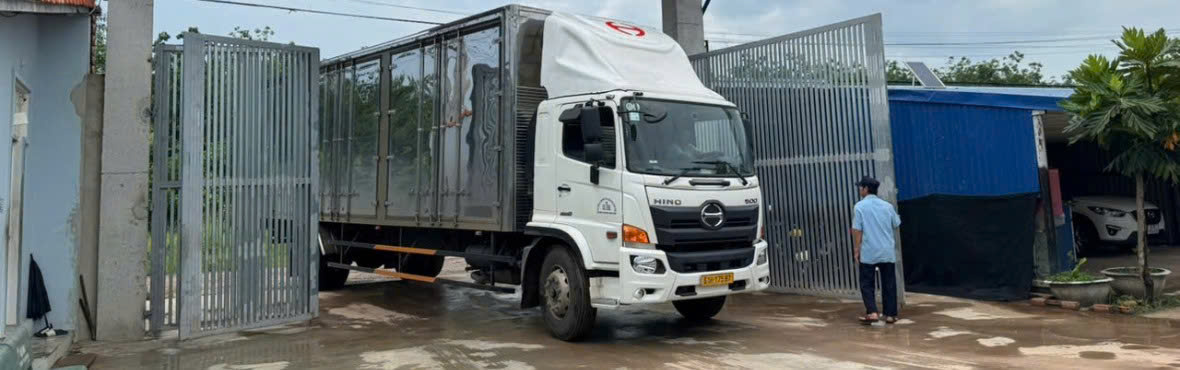
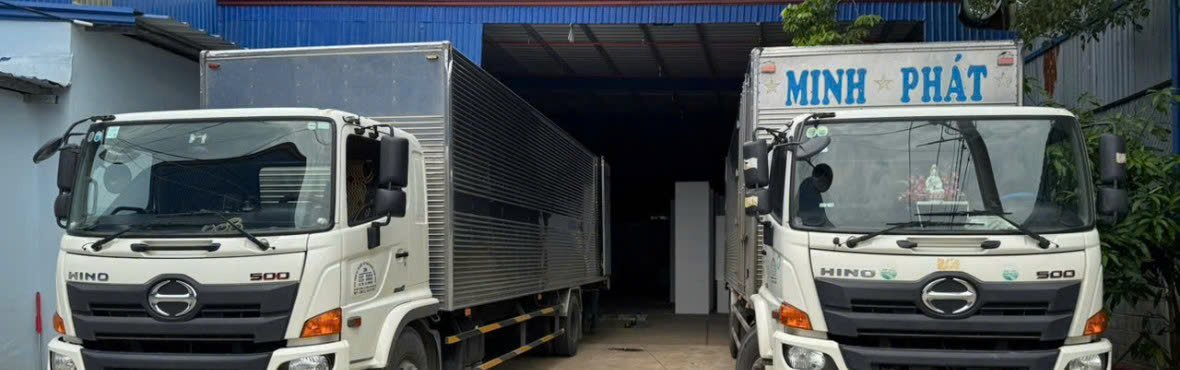
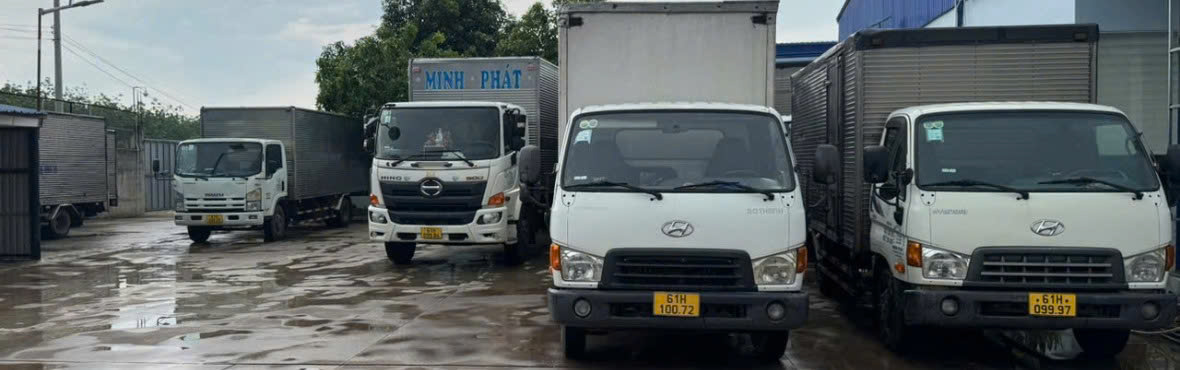
Mốp Xốp Minh Phát giao hàng bằng xe của nhà máy, theo lịch hẹn; ngày giao được thống nhất theo từng đơn. Nhà máy ở Bến Cát, gần các khu công nghiệp Bình Dương, và giao hàng tới Đồng Nai, Tây Ninh (gồm Long An cũ)… theo lịch hẹn. Với xốp, lịch giao là bài toán cân bằng giữa hai phía: giao ít mỗi lần thì nhiều chuyến hơn, chi phí trên mỗi bộ cao hơn; giao nhiều mỗi lần thì kho bên mua cần nhiều chỗ chứa, vì xốp chiếm diện tích lớn. Mức hợp lý thường là đợt giao tròn chuyến, khớp với lượng kho bên mua chứa được và nhịp tiêu thụ trên chuyền.
Số chi tiết mỗi lần đúc cũng ảnh hưởng tới nhịp này, xem bài khuôn một lòng hay nhiều lòng. Vào mùa cao điểm, khi nhiều khách cùng cần hàng, lịch xe nên được hẹn sớm hơn; cách lên kế hoạch có trong bài kế hoạch đặt xốp định hình mùa cao điểm cuối năm. Một số mẫu xốp định hình có ở trang xốp đóng gói các loại.
Gửi bản vẽ hoặc ảnh/mẫu sản phẩm, kích thước, tỷ trọng nếu đã biết, số lượng mỗi đợt, địa chỉ giao và ngày cần hàng qua trang liên hệ để Minh Phát tư vấn. Nếu bên mua có yêu cầu về quy cách kiện hoặc giới hạn chỗ chứa ở kho, ghi kèm để tính số bộ mỗi chuyến cho sát.
Các tin khác
01 Tháng 11, 2026
01 Tháng 11, 2026
01 Tháng 11, 2026
01 Tháng 11, 2026
01 Tháng 11, 2026
01 Tháng 11, 2026